


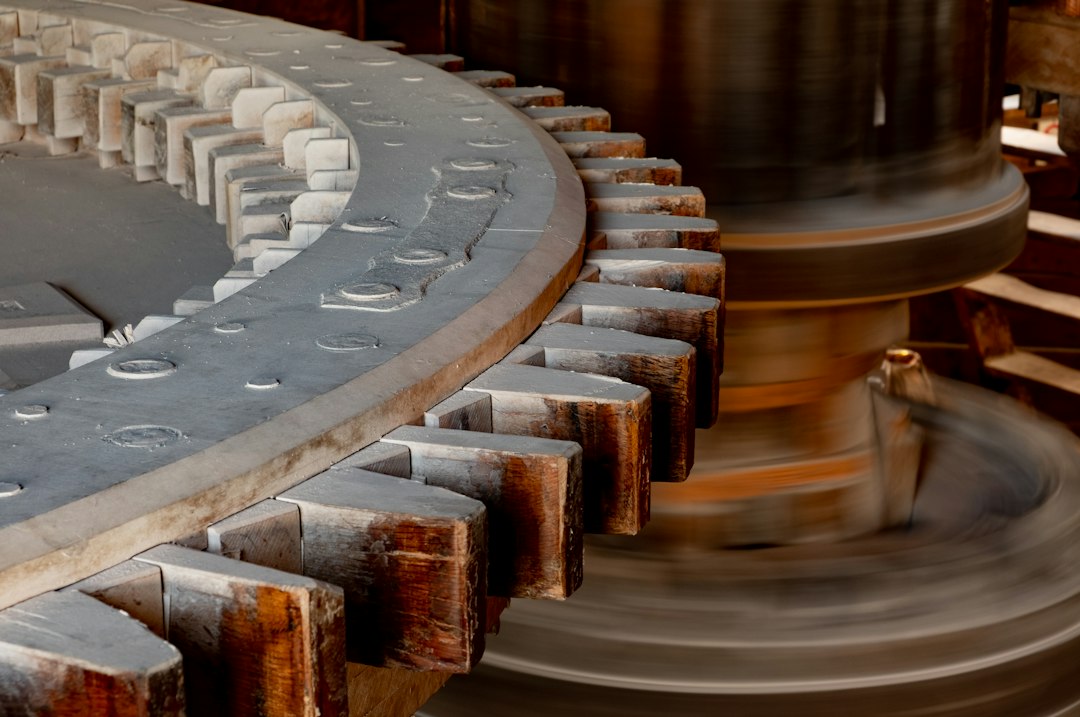
Açık Dişli Yağlama Sistemi Rehberliğinde Operasyonel Verimlilik
Endüstriyel makinelerin hareketli parçaları arasındaki sürtünmeyi minimize etmek, mekanik ömrü belirleyen en temel unsurdur. Özellikle dış ortam koşullarına, toz ve kirliliğe maruz kalan büyük ölçekli dişli gruplarında, yağın yüzeye tutunması ve koruyucu bir film tabakası oluşturması hayati önem taşır. Bu noktada devreye giren otomatik yağlama yöntemleri, manuel müdahalelerin yetersiz kaldığı zorlu çalışma koşullarında dişli dişleri arasında sürekli bir besleme sağlar.
Geleneksel yöntemlerle dişli yüzeylerine yağ sürmek, yağın yerçekimi veya merkezkaç kuvvetiyle dişlerin arasından hızla uzaklaşmasına neden olur. Bu durum, metalin metale temas etmesine ve aşınmanın hızlanmasına yol geometrisiyle sonuçlanır. Doğru kurgulanmış bir açık dişli yağlama sistemi, yağın sadece dişlerin üzerine bırakılmasını değil, aynı zamanda dişlerin hareket kabiliyetine uygun şekilde yüzeye yayılmasını da hedefler. TPM Mühendislik, bu süreçte dişli mekanizmalarının ihtiyaç duyduğu yağ miktarını ve sıklığını optimize eden çözümler sunmaktadır.
Açık Dişli Yağlama Sisteminin Çalışma Prensipleri

Açık dişli mekanizmaları, kapalı kutu içindeki dişlilerden farklı olarak yağın dış etkenlerle temas edebildiği yapılardır. Bu tip yapılarda yağlama, sadece bir sıvı beslemesi değil, aynı zamanda bir temizleme ve soğutma operasyonudur. Sistem, dişli yüzeyine belirli aralıklarla yağ damlatarak veya püskürterek, dişlerin birbirine geçiş anında en yüksek viskoziteyi korumasını sağlar. Eğer yağlama miktarı yetersiz kalırsa, dişli yüzeyinde “pitting” adı verilen küçük çukurlanmalar ve yüzey yorulmaları başlar.
Sistemin başarısı, yağın dişli yüzeyinde ne kadar süreyle kaldığına bağlıdır. Bu noktada kullanılan yağlama sistemi teknolojileri, yağın dişli profili boyunca hareketini takip ederek doğru dozajlamayı gerçekleştirir. Yağlama ünitesi, dişlinin dönüş hızına ve çalışma yüküne göre ayarlanabilir bir döngüye sahiptir. Bu döngü sayesinde, dişli dişleri arasındaki boşluklarda (backlash) yağın birikmesi engellenirken, aşınmaya en çok maruz kalan temas noktaları sürekli nemli tutulur.
Sistem içerisinde kullanılan yağın kimyasal yapısı da çalışma prensibini doğrudan etkiler. Açık sistemlerde kullanılan yağlar, genellikle yapışkanlık (tackiness) özelliği yüksek, ağır hizmet tipi ürünlerdir. Bu yağlar, dişli yüzeyine uygulandığı andan itibaren yüzeye tutunarak, dişli döndükçe diş profillerini takip eder. Eğer yağlama ünitesi, dişlinin devir sayısıyla senkronize çalışmazsa, ya aşırı yağ birikmesi sonucu ısınma meydana gelir ya da yetersiz yağlama sebebiyle dişli aşınması tetiklenir.
Yağlama Yöntemlerinin Karşılaştırılması
Açık dişli sistemlerinde uygulanan yöntemler, dişlinin boyutuna ve çalışma ortamına göre değişiklik gösterir. En yaygın yöntemlerden biri olan damlatma yöntemi, düşük hızlı ve küçük çaplı dişlilerde ekonomik bir çözüm sunar. Ancak bu yöntemde yağın dişli yüzeyinde kalma süresi oldukça kısıtlıdır. Daha karmaşık yapılarda ise püskürtme (spray) veya fırça tipi uygulamalar tercih edilir. Püskürtme sistemleri, yağın daha geniş bir alana homojen dağılmasını sağlarken, fırça tipi sistemler daha çok sabit hızdaki mekanizmalar için uygundur.
Sistem seçiminde dikkat edilmesi gereken temel kriter, dişlinin maruz kaldığı çevresel kirlilik seviyesidir. Tozlu bir ortamda çalışan açık dişli dişlileri, yağın içine toz partiküllerinin hapsolması riskini taşır. Bu durumda, yağlama sisteminin sadece yağ vermesi yetmez; aynı zamanda dişli yüzeyindeki kirleri uzaklaştıracak bir yıkama etkisi de yaratması gerekir. Bu nedenle, gelişmiş sistemlerde yağın püskürtme basıncı ve hacmi, yüzey temizliği yapabilecek şekilde hesaplanır.
Açık Dişli Yağlamasında Dikkat Edilmesi Gereken Teknik Parametreler

Bir yağlama tasarımının başarısı, hesaplanan yağ miktarının doğruluğuna dayanır. Hesaplamalar yapılırken dişlinin çevresel hızı, diş sayısı, diş genişliği ve çalışma sıcaklığı gibi parametreler mutlaka göz önünde bulundurulmalıdır. Eğer yağlama miktarı çok yüksek tutulursa, sistemde aşırı yağ birikmesi oluşur. Bu birikme, dişli dişlerinin arasına toz ve talaşın yapışmasına neden olarak, yağın aslında bir aşındırıcı (lapar) gibi çalışmasına yol açabilir.
Diğer yandan, düşük yağlama miktarı doğrudan mekanik arızalara davetiye çıkarır. Isınan dişli yüzeylerinde yağ filminin kopması, metalik temasın şiddetini artırır. Bu süreçte, sistemin yağlama periyodu ile dişlinin çalışma yükü arasında bir denge kurulmalıdır. Özellikle değişken yük altında çalışan makinelerde, yağlama sıklığının sabit tutulması yerine, yük değişimlerine yanıt verebilecek bir kontrol mekanizması kurgulanmalıdır. Bu hassas denge, dişli ömrünü uzatan en önemli unsurdur.
Yağ viskozitesi de teknik parametreler arasında kritik bir yer tutar. Çok ince bir yağ, dişli dişleri arasından çok hızlı akıp gideceği için koruyucu bir katman oluşturamaz. Çok kalın bir yağ ise, dişli dişlerinin birbirine geçişini zorlaştırabilir ve enerji kaybına (sürtünme direnci) neden olabilir. Bu nedenle, seçilen yağın çalışma sıcaklığındaki viskozite indeksi, sistem tasarımıyla tam uyumlu olmalıdır. Doğru viskozite seçimi, dişli dişlerinin birbirine giriş ve çıkış anındaki darbe etkilerini sönümlemeye yardımcı olur.
Sistem Verimliliğini Etkileyen Çevresel Faktörler
Çalışma ortamındaki sıcaklık dalgalanmaları, yağın akışkanlığını ve yapışkanlık özelliğini doğrudan değiştirir. Çok düşük sıcaklıklarda yağın viskozitesi artarak püskürtme veya damlatma mekanizmalarını tıkayabilir. Yüksek sıcaklıklarda ise yağın uçuculuğu artar ve dişli yüzeyinde kalma süresi kısalır. Bu nedenle, açık dişli sistemlerinde kullanılan ekipmanların, ortamın en uç sıcaklık değerlerine dayanabilecek şekilde seçilmesi gerekir.
Nem ve su buharı, açık sistemlerin en büyük düşmanlarından biridir. Dişli yüzeyine sızan su, yağın kimyasal yapısını bozarak emülsiyon oluşmasına ve yağlama özelliğinin kaybolmasına neden olur. Bu durum, dişli yüzeyinde korozyon (paslanma) riskini de beraberinde getirir. Kaliteli bir yağlama tasarımı, yağın yüzeye tutunmasını sağlarken, aynı zamanda suyun yüzeyden uzaklaştırılmasına yardımcı olacak bir hidrodinamik basınç oluşturmayı amaçlar.
Açık Dişli Yağlama Sisteminde Arıza Belirtileri ve Önleyici Yaklaşımlar

Açık dişli mekanizmalarında meydana gelen sorunlar genellikle gözlemlenebilir belirtilerle kendini gösterir. Dişli yüzeyinde görülen aşırı kararma veya renk değişimi, yağın aşırı ısındığının veya oksitlendiğinin bir göstergesidir. Eğer dişli dişleri arasında metalik parıltılar veya küçük çapaklar fark ediliyorsa, bu durum yağlama miktarının yetersiz kaldığına veya yağın içine aşındırıcı partiküller karıştığına işaret eder. Bu tür belirtiler, sistemin kontrol edilmesini gerektiren erken uyarı sinyalleridir.
Ses değişimleri de en önemli arıza belirtilerinden biridir. Normal çalışma temposunda dişliden gelen ritmik ve metalik vuruntu sesleri, dişli profillerinin bozulmaya başladığını kanıtlar. Bu aşamada, yağlama ünitesinin çalışma periyodu ve yağ debisi incelenmelidir. Eğer sistem düzenli çalışmasına rağmen bu sesler devam ediyorsa, yağın kimyasal özellikleri veya viskozitesi artık dişli yükünü karşılamıyor olabilir. Periyodik kontroller, bu tür sorunların büyük maliyetli kırılmalara dönüşmeden önlenmesini sağlar.
Önleyici bakım stratejileri kapsamında, yağlama sisteminin temizliği ve filtreleme süreçleri de ihmal edilmemelidir. Yağ deposundan gelen yağın içindeki partiküller, en küçük mikro düzeyde bile olsa dişli dişlerine zarar verebilir. Bu nedenle, yağlama ünitesinin filtrelerinin düzenli olarak değiştirilmesi ve yağ rezervuarının temiz tutulması, sistemin sürekliliği için gereklidir. Planlı bir bakım programı, sadece dişliyi değil, tüm makine grubunun operasyonel duruş sürelerini azaltır.
TPM Mühendislik, açık dişli mekanizmalarının ihtiyaç duyduğu hassas yağlama süreçlerinde, sistem tasarımı ve uygulama aşamalarında teknik çözümler sunmaktadır.